Los laminadores verticales son equipos esenciales en la producción de acero, utilizados para laminar palanquillas hasta obtener la forma y las dimensiones requeridas. Los soportes de laminación con rodillos verticales comparten tres características: rodillos diseñados adecuadamente, una estructura de soporte rígida y un accionamiento eficiente. En consecuencia, sus cojinetes de rodillos verticales presentan modos de falla prematura similares. Dado que estos cojinetes tienen la mayor frecuencia de falla entre los cojinetes de una línea de laminación en caliente de viga H y afectan significativamente la producción, este artículo examina los cojinetes de rodillos verticales de un laminador reversible universal de viga H grande SMS Meer TM alemán en una planta siderúrgica china, analiza las causas de la falla prematura y propone mejoras.
Rodillos verticales y sus cojinetes
La línea de laminación en H de gran tamaño consta de cuatro trenes de laminación: un tren de laminación reversible de dos rodillos (BD) y un grupo tándem universal. Los trenes tándem están dispuestos en secuencia continua: un tren de laminación de desbaste universal, un tren de laminación de cantos y un tren de laminación de acabado universal.
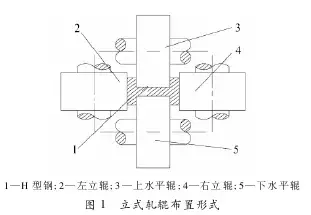
La línea cuenta con cuatro rodillos verticales instalados en el laminador universal de desbaste (UR) y en el laminador universal de acabado (UF). La disposición de los rodillos se muestra en la Figura 1.
Cada rodillo vertical pesa entre 10 y 17 toneladas. Se acciona por contacto con la pieza de trabajo, con una velocidad máxima teórica de 10 m/s y una carga máxima de aproximadamente 6000 kN. La refrigeración por agua mantiene la temperatura de laminación generalmente por debajo de los 40 °C. Los cojinetes utilizan lubricación por aire y aceite con aceite para engranajes ISO VG 460.
El diámetro útil de los rodillos verticales oscila entre 880 y 980 mm. Tras laminar aproximadamente 3000 toneladas, cada rodillo se retira y se gira una cantidad determinada por el desgaste. Cada cojinete está equipado con un anillo; cuando el anillo se desgasta, se retira el rodillo vertical completo. Los programas de laminación y el número de pasadas varían según el tamaño de la viga H. Generalmente, una viga realiza de cinco a nueve pasadas de inversión, completadas en un lapso de tres a cinco minutos.
El orificio del anillo de rodillos tiene un ajuste a presión con el diámetro exterior del rodamiento, con una interferencia de 0,075 a 0,122 mm. El anillo interior del rodamiento tiene un ajuste de transición en el mandril de rodillos verticales, con una holgura máxima que varía desde 0,060 mm hasta una interferencia máxima de 0,025 mm.
Modos y causas de fallo de los rodamientos
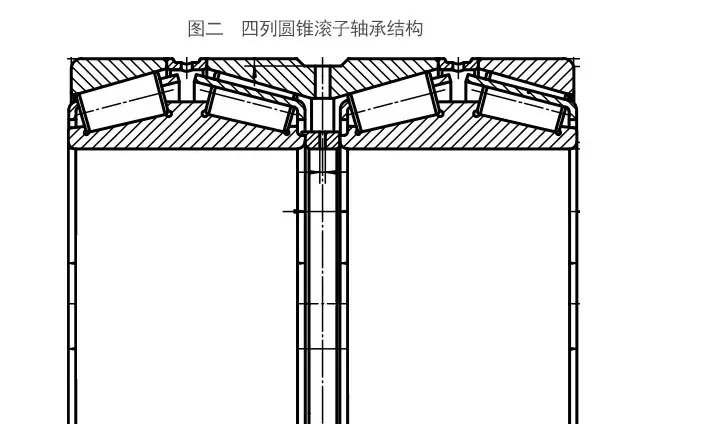
El principal modo de fallo prematura del rodamiento de rodillos verticales que se muestra en la Figura 2 es el agarrotamiento. Las evidencias típicas incluyen un desgaste severo de la jaula con residuos que llenan el espacio entre los rodillos y las pistas de rodadura, y barras de la jaula fracturadas que permiten que los rodillos se amontonen y se deslicen sobre la pista de rodadura.
El análisis indica que las fuerzas de impacto durante el funcionamiento provocan las fallas. Estos impactos provienen de dos fuentes.
(1) Impacto al inicio del laminado. Durante el mordisco, el laminado y la liberación, las pistas de rodadura y los rodillos están en contacto normal. Entre las piezas de trabajo, el rodillo vertical pesado se asienta bajo su propio peso y el contacto se vuelve anormal. Cuando comienza el laminado, el contacto cambia instantáneamente de anormal a normal. Debido a que existen holguras de operación y otros espacios, incluidos los espacios axiales entre los rodillos, la pista de rodadura interior y los alojamientos de la jaula, y el movimiento radial de la jaula después de la contracción del ensamblaje, los rodillos golpean la jaula y las nervaduras del anillo interior. Las holguras mayores producen un mayor impacto.
(2) Impacto inercial durante la transición entre mordida y liberación. Durante el rodamiento reversible, el rodamiento de rodillos verticales funciona a 190 r/min. El rodillo invierte su dirección casi instantáneamente en cada transición, produciendo un impacto inercial muy alto entre los rodillos y las cavidades de la jaula.
Debido a que los rodillos y las jaulas difieren considerablemente en dureza, estos impactos —especialmente la inercia de inversión— deforman plásticamente las barras de la jaula repetidamente hasta que se fracturan. La elevada tensión de contacto entre la cavidad de la jaula y las superficies de los rodillos también provoca un desgaste severo de la cavidad, llenando los puntos de contacto de rodadura con residuos.
Principales medidas de mejora
3.1 Aumentar la resistencia de la jaula
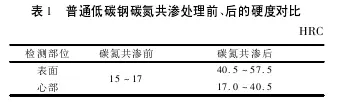
La carbonitruración de la jaula aumenta tanto la dureza superficial como la interna. La Tabla 1 compara el acero al carbono común antes y después del tratamiento. La carbonitruración eleva sustancialmente ambos valores a niveles prácticamente equivalentes a la dureza superficial e interna del acero n.° 40 tras el endurecimiento superficial.
3.2 Reducir el impacto durante el funcionamiento del rodamiento
(1) Mecanizar el fondo y los bordes de la jaula para reducir la masa y, por lo tanto, el impacto inercial.
(2) Reduzca las holguras axiales entre los rodillos, las cavidades de la jaula y la pista interior. Manteniendo la longitud del rodillo sin cambios, expanda ligeramente la jaula para acortar sus cavidades. Para un rodamiento de rodillos verticales no estándar 380690, este proceso acortó la cavidad en 0,3 mm, mientras que el ancho especificado de la pista interior se redujo en 0,5 mm.
(3) Reducir la holgura del cojinete axial. Para el cojinete 380690, la holgura se redujo de 0,7-0,8 mm a 0,45-0,55 mm.
(4) Reducir el movimiento radial de la jaula creado por la presión de la pendiente del bolsillo. Para el cojinete 380690, la coordenada radial de la pendiente presionada se redujo de la mitad a un tercio del espesor de la placa de la jaula.
(5) Reduzca el movimiento radial después de que la jaula se contraiga durante el montaje. Para el rodamiento 380690, este movimiento se redujo de más de 0,8 mm a menos de 0,5 mm.
Resultados
Tras la implementación de estas medidas, la frecuencia anual de agarrotamiento de los rodamientos de rodillos verticales en una línea de vigas H de gran tamaño de un productor de acero chino se redujo del 8 % a menos del 1 %. La vida útil promedio aumentó a más de 195 horas, un 11,43 % superior a la de los rodamientos importados utilizados anteriormente. En otra línea de vigas H de tamaño mediano, no se produjo ningún agarrotamiento durante dos años; la vida útil mínima de los rodamientos alcanzó un rendimiento de 5 × 10⁴ toneladas, igualando a los productos importados. Los rodamientos importados fueron reemplazados por completo. Esta misma experiencia se extendió con éxito a los trenes de desbaste en líneas de banda en caliente, a los rodamientos de rodillos verticales en ciertos laminadores de chapa mediana y gruesa, y a los rodamientos de rodillos cónicos de cuatro hileras con jaula estampada que soportan los rodillos en laminadores reversibles de banda en frío de un solo tren.