Los rodamientos son componentes esenciales para la transmisión de energía en el laminado de acero y el procesamiento de metales no ferrosos. Al seleccionarlos o reemplazarlos, el personal de planta suele centrarse principalmente en la intercambiabilidad dimensional. Sin embargo, con frecuencia se pasan por alto los siguientes factores técnicos, a pesar de que afectan directamente la vida útil del rodamiento, la estabilidad del equipo y la eficiencia de la línea de producción.
Primero hay que adaptarlo a las condiciones de funcionamiento, no a la marca ni a un modelo genérico.
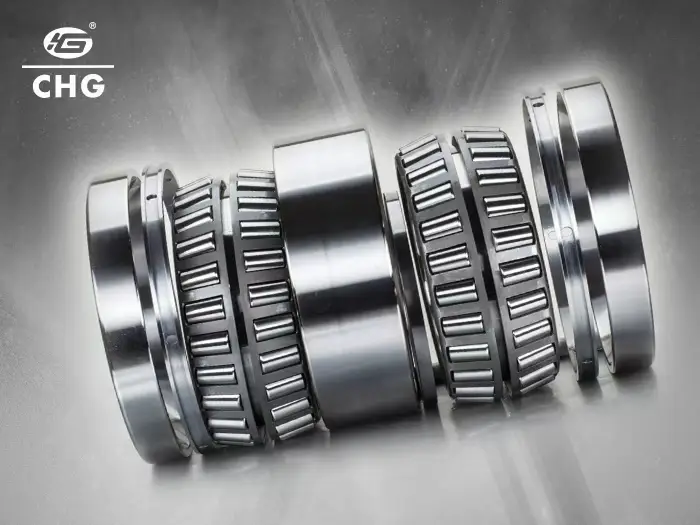
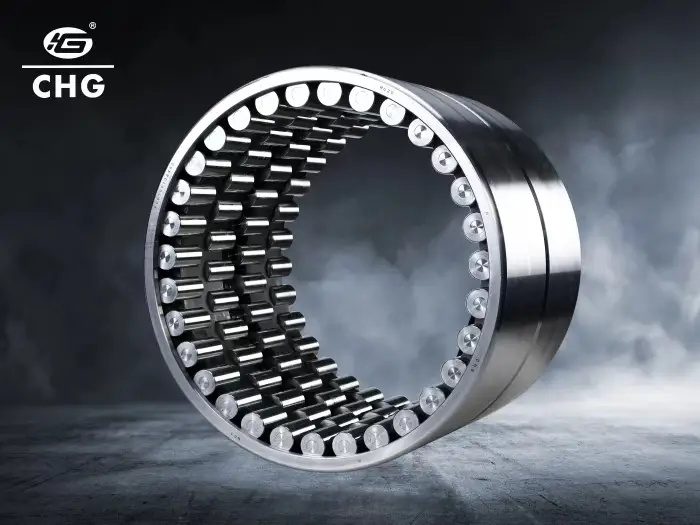
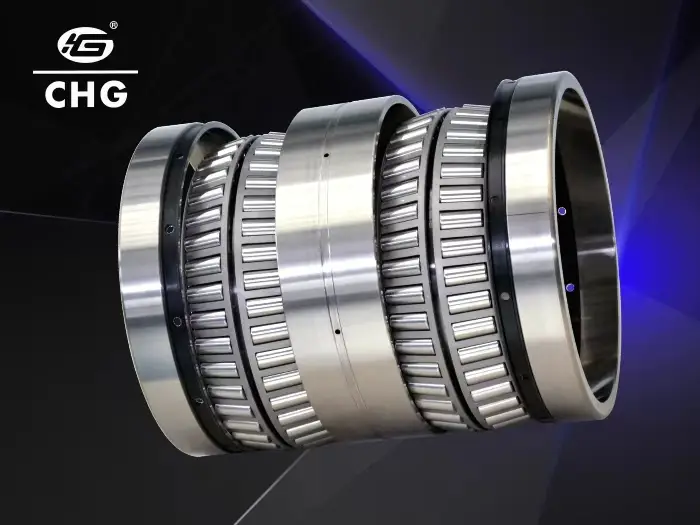
Los cojinetes de los laminadores no son cojinetes industriales comunes. La carga varía considerablemente entre las posiciones de laminación en caliente, laminación en frío, desbaste y acabado. Los rodillos de apoyo en los laminadores de desbaste en caliente soportan cargas radiales muy elevadas y normalmente utilizan cojinetes de rodillos cilíndricos de cuatro hileras con cojinetes axiales independientes. Los laminadores en frío requieren opciones específicas para cada aplicación: los laminadores tándem de alta velocidad para tiras delgadas y los rodillos de trabajo de los laminadores de seis o veinte rodillos utilizan cojinetes de rodillos cilíndricos de cuatro hileras con cojinetes axiales independientes; los laminadores en frío de cuatro rodillos de baja velocidad más antiguos y los rodillos de trabajo en frío para chapa mediana y gruesa suelen utilizar cojinetes de rodillos cónicos de cuatro hileras para soportar cargas radiales y axiales combinadas. Los mecanismos de apriete de los laminadores soportan principalmente cargas axiales unidireccionales elevadas y deben utilizar cojinetes axiales de rodillos cónicos de complemento completo. La selección debe comenzar por definir el tipo de laminador, la posición de montaje, las características de carga y el rango de velocidad antes de elegir el diseño del cojinete.
Los efectos del tratamiento térmico y de los materiales sobre la vida útil suelen subestimarse.
Los cojinetes de la misma designación pueden diferir considerablemente en su vida útil real debido al material y al tratamiento térmico. Material del anillo: En condiciones normales, se utiliza barra de GCr15. Se prefiere el GCr15 forjado para cargas pesadas e impactos significativos, mientras que el ZGCr15 fundido puede utilizarse para aplicaciones de servicio pesado no estándar de gran tamaño. En caso de impacto severo, los aceros para cojinetes carburizantes estándar nacionales, como el 20CrNiMo, el 20Cr2Ni4 y el G20CrNi2Mo, proporcionan una superficie dura y un núcleo resistente para una mayor resistencia al impacto.
Tratamiento térmico: el temple y revenido convencionales constituyen la base. Algunos cojinetes de molino de alta gama reciben un tratamiento en frío convencional a -70 °C a -80 °C, lo que permite controlar la austenita retenida entre un 5 % y un 10 %. El tratamiento criogénico profundo en nitrógeno líquido a -196 °C generalmente la reduce por debajo del 3 %, mejorando sustancialmente la estabilidad dimensional y la vida útil a la fatiga.
Precisión de los elementos rodantes: los elementos rodantes en los rodamientos comunes generalmente no se clasifican en grupos emparejados. Los rodamientos de bolas de alta fiabilidad pueden usar bolas G10 o G5; la tolerancia de clasificación de G10 es de aproximadamente 0,5 μm, mientras que la precisión de G5 es superior a 0,25 μm. Los rodillos para cojinetes de molinos siguen estándares de precisión específicos y no utilizan la clasificación G5/G10 aplicada a las bolas.
Si los rodamientos se reemplazan con frecuencia o su vida útil es irregular, verifique que el material y el tratamiento térmico seleccionados coincidan con las condiciones de funcionamiento reales.
La lubricación y la precisión del montaje determinan directamente la vida útil real.
Una proporción significativa de las fallas prematuras de los rodamientos en el campo no se deben a la calidad del rodamiento, sino a una lubricación inadecuada o a una precisión de montaje insuficiente.
Lubricación: los cojinetes del molino operan a alta velocidad y con cargas pesadas. Para cojinetes abiertos sin sellar que utilizan grasa, el llenado suele ser del 30-50% del volumen libre interno, utilizando el extremo inferior a alta velocidad y el extremo superior para cargas pesadas a baja velocidad. Los cojinetes del molino completamente sellados se llenan al 20-30%. Los cojinetes lubricados con aceite y aire generalmente se suministran sin grasa preenvasada. Los sistemas lubricados con aceite deben mantener una película continua y estable.
Precisión del montaje: una vez ajustada la holgura del rodamiento, el grosor del espaciador debe controlarse rigurosamente; de lo contrario, el rodamiento podría atascarse o desarrollar un movimiento axial excesivo.
Inspección de fábrica: el material forjado de los cojinetes se somete a pruebas ultrasónicas para detectar cavidades de contracción interna, laminaciones y grietas. Los anillos terminados se someten a pruebas de corrientes inducidas para detectar grietas superficiales y descarburación; las pruebas ultrasónicas no se repiten en los productos terminados. Dado que los centros de reemplazo generalmente carecen de esta capacidad de inspección, deben confiar en los controles de calidad del proveedor.
Cuando un rodamiento se quema, hace ruido o presenta problemas similares, inspeccione primero la lubricación y el montaje antes de cambiar a otro tipo de rodamiento.
Conclusión
Seleccionar un cojinete para molino no se trata de elegir el producto más caro o el más barato, sino de encontrar la solución que mejor se adapte a las condiciones de operación. Los daños frecuentes por sobrecalentamiento del cojinete de empuje, la imposibilidad de aumentar la velocidad del molino y una vida útil excesivamente corta a menudo pueden prevenirse con un criterio técnico adecuado en la etapa de selección.